 Français
 English
 Español
 Português
 русский
 日本語
 Deutsch
 tiếng Việt
 Italiano
 Pilipino
 Türkçe
 Gaeilge
 العربية
 český
 ภาษาไทย
 한국어
 Malay
 বাংলা ভাষার
 Dansk
 Suomi


Maison
>
Produits > Pièce d'estampage
> Pièces d'estampage automobile
>
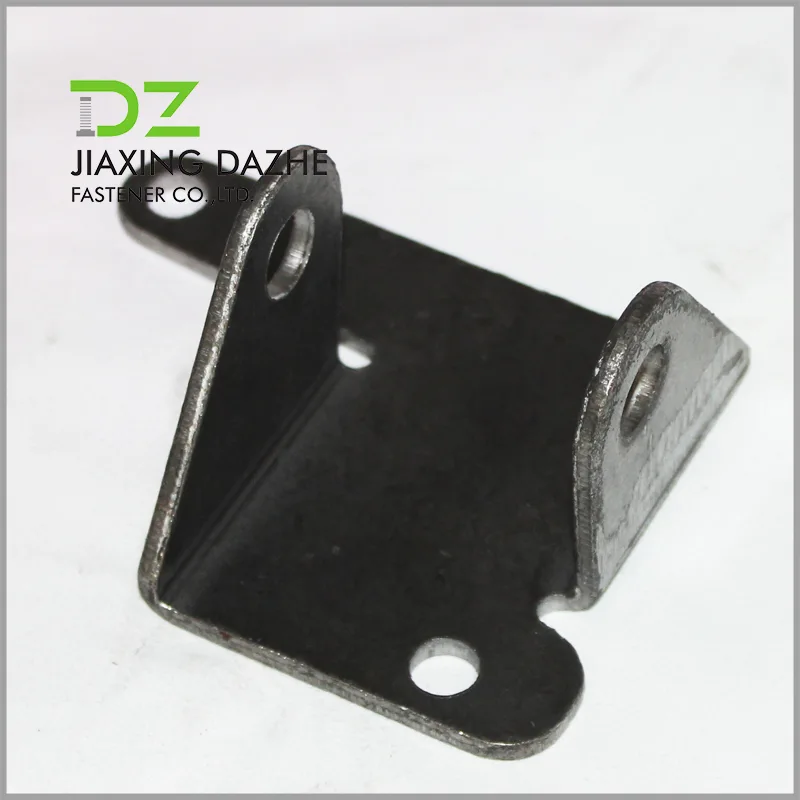
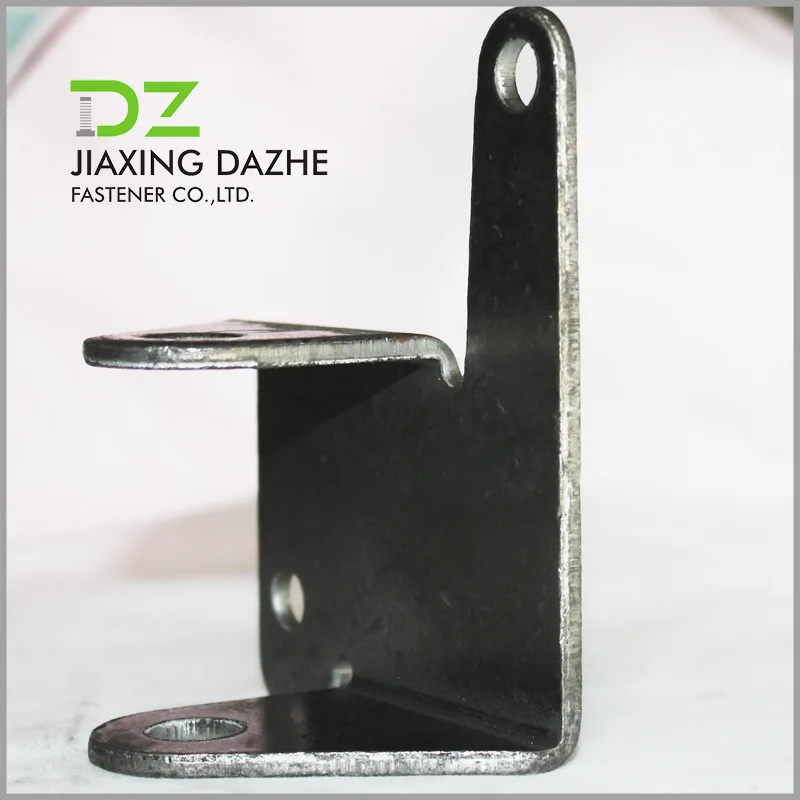
Pièces d'estampage de tôle de pièce de voiture automatique
Produits


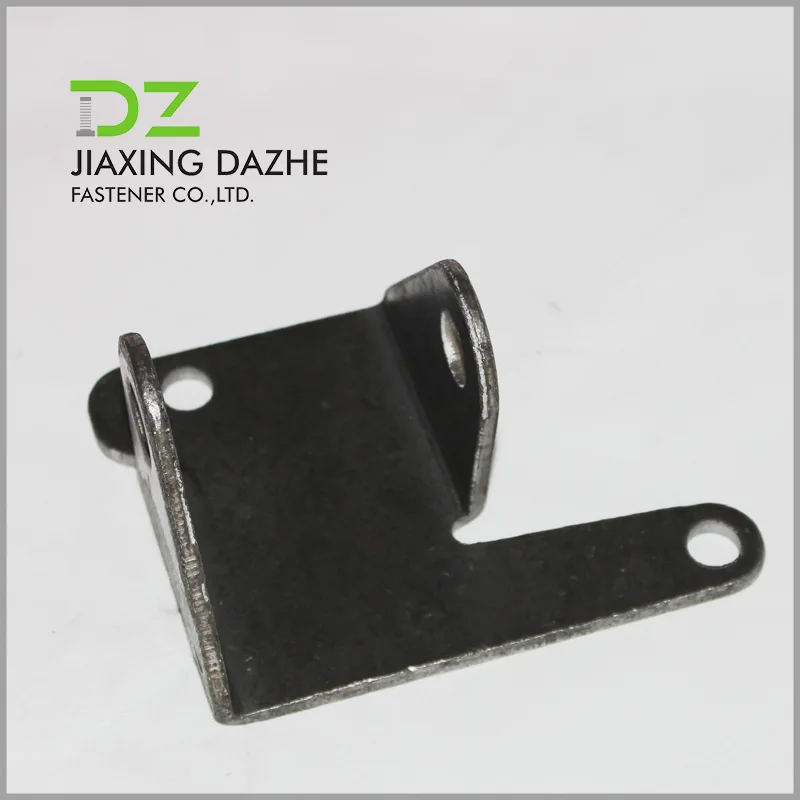
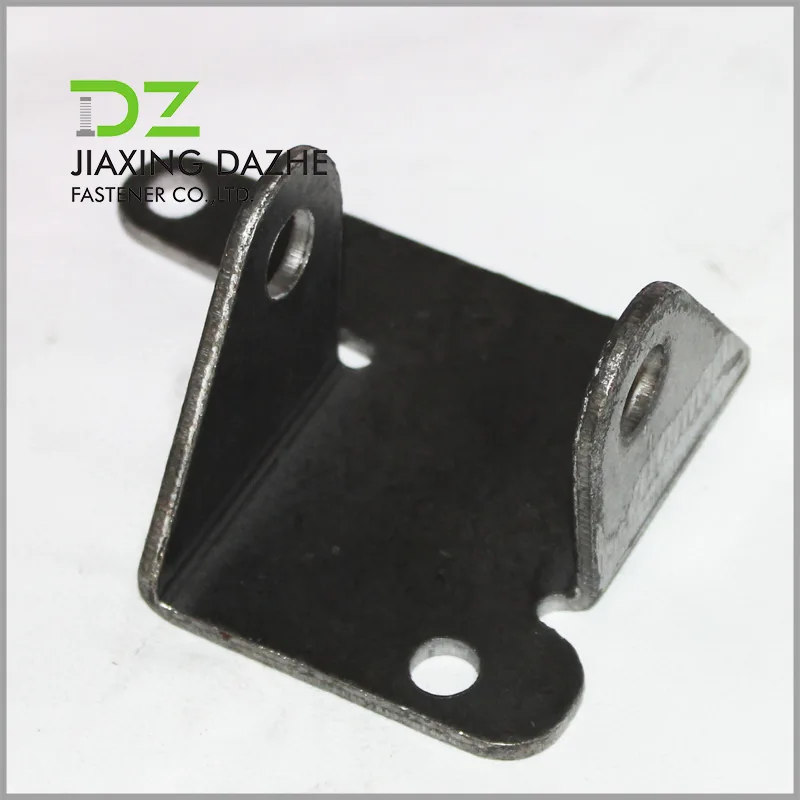
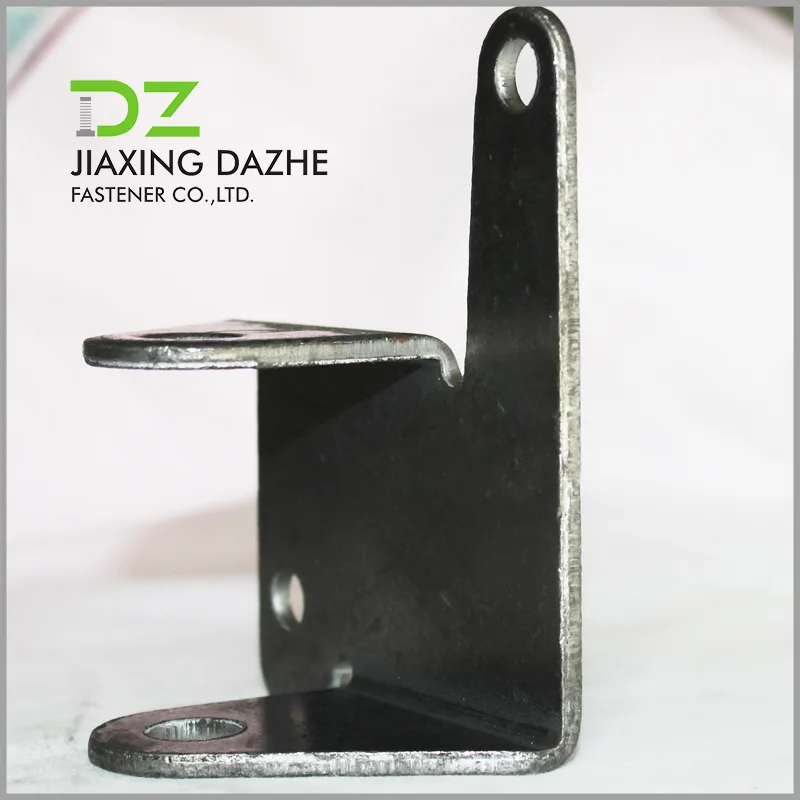
Pièces d'estampage de tôle de pièce de voiture automatique
Jiaxing Dazhe Fastener, l'un des fournisseurs de pièces d'estampage de tôle pour pièces de voiture automobiles en Chine. Nous avons de nombreuses années d'expérience dans la production de pièces d'estampage et avons servi de nombreux clients étrangers. Nous nous engageons à vous fournir des produits de la meilleure qualité et aux prix les plus compétitifs.
envoyer une demande
Description du produit
Jiaxing Dazhe Fastener est un fabricant chinois de pièces d'emboutissage de tôle pour pièces automobiles, avec de nombreuses années d'expérience dans la production de pièces d'emboutissage. Nous avons servi des clients sur les marchés étrangers et avons développé une expérience pratique dans la production de composants d'emboutissage pour les applications automobiles. Nous nous concentrons sur une qualité constante des produits, une production fiable et des prix compétitifs pour répondre aux différentes exigences des clients.
Matières premières courantes pour les pièces embouties en tôle automobile
Les pièces embouties en tôle automobile sont principalement constituées d'acier, d'alliage d'aluminium et d'acier inoxydable, les matériaux suivants étant largement utilisés dans les usines de pièces automobiles :
1. Acier laminé à froid DC01/DC03/DC04 :Doux et facile à former, économique. Principalement utilisé pour les petites pièces intérieures et divers supports de fixation.
2. SPHC en acier laminé à chaud :Plus épais et plus dur, appliqué aux composants porteurs et aux pièces de châssis estampées épaisses.
3. Acier à haute résistance HC340LA, HC420LA :Matériau faiblement allié à haute résistance spécialement pour les cadres anti-collision et les structures porteuses de carrosserie, anti-déformation et résistant aux chocs.
4. Alliage d'aluminium 5052/6061 :Léger avec une bonne résistance à la rouille, idéal pour les boîtiers de véhicules à énergie nouvelle, les boîtiers de batteries et les pièces décoratives.
5. Acier inoxydable 304/430 :Excellentes performances anticorrosion, le premier choix pour les pièces entourant les gaz d'échappement, les garnitures intérieures et les composants fréquemment en contact avec l'eau.
6. Acier galvanisé DX51D :Surface pré-galvanisée pour des performances antirouille de base sans revêtement supplémentaire, couramment utilisée pour les petits supports de châssis ordinaires.
Différences dans le processus d’estampage pour diverses matières premières
Les pièces embouties en tôle automobile varient considérablement dans le flux de traitement en raison des différentes duretés et ductilités des matériaux :
1. Acier laminé à froid ordinaire :Déroulage et nivellement → découpage → pliage/emboutissage profond → détourage → façonnage. Formage simple, faible perte de moulage et vitesse de production rapide.
2. Acier à haute résistance :Tampon de pression avant l'estampage, équipement d'estampage à fort tonnage requis, revêtement résistant à l'usure sur les moules et soulagement des contraintes après le formage. Sujet aux fissures et inadapté à l’emboutissage profond.
3. Alliage d'aluminium :Doux et sujet aux rayures, protégé par un film avant estampage à vitesse d'estampage réduite. Ébavurage et polissage requis après le formage ; les températures élevées et les fortes pressions sont interdites pour éviter les plis.
4. Acier inoxydable :Dureté élevée avec un retour élastique important après l'estampage, un processus de nivellement supplémentaire est nécessaire. Les moules et les couteaux s'usent rapidement et un lubrifiant spécial est nécessaire pour les travaux d'emboutissage.
5. Acier laminé à chaud épais :Découpe laser/plasma pour découpage avant estampage. Une force de flexion élevée est nécessaire pour les plaques épaisses et les bavures importantes sur les bords qui nécessitent des procédures de polissage prolongées.
6. Acier galvanisé :Une huile d'estampage spéciale est utilisée tout au long de la production pour éviter d'endommager le revêtement de zinc. Un polissage intensif après formage est interdit pour protéger la couche antirouille.
Principaux traitements de surface pour les pièces embouties en tôle automobile
Les traitements de surface des pièces embouties en tôle automobile se répartissent en trois catégories : anticorrosion, résistant à l'usure et décoratif. Les processus principaux utilisés dans les usines de pièces automobiles sont les suivants :
1. Électro-galvanisation :Fine couche de zinc à faible coût, uniquement pour la prévention de base de la rouille, adaptée aux petites pièces intérieures sèches.
2. Galvanisation à chaud :Couche de zinc épaisse aux performances anticorrosion supérieures, appliquée sur le châssis et les pièces structurelles exposées à la pluie et à l'eau toute l'année.
3. Placage en alliage zinc-nickel :Résistance au brouillard salin bien meilleure que la galvanisation ordinaire, standard pour les châssis de véhicules à énergie nouvelle et les supports de batterie.
4. Électrodéposition cathodique (revêtement ED) :Film uniforme à couverture complète avec une forte adhérence, largement utilisé pour toutes les pièces intérieures estampées du corps.
5. Revêtement en poudre :Résistant aux rayures et à l'usure, principalement noir mat, populaire pour les supports de châssis et les fixations métalliques.
6. Peinture liquide :Couleurs personnalisables attrayantes, utilisées pour les pièces estampées décoratives extérieures telles que les panneaux de porte et de capot.
7. Brossage de l'acier inoxydable/polissage miroir :Pas de revêtement supplémentaire, uniquement pour les couvertures métalliques intérieures décoratives.
8. Finition oxyde noir :Prévention de la rouille à court terme et à faible coût, pour les petites pièces intérieures non exposées avec une résistance à la corrosion limitée.
9. Passivation et étanchéité :Utilisé avec la galvanisation pour prolonger la durée de vie du revêtement et améliorer la capacité antirouille.
Scénarios d'application de pièces embouties en tôle automobile
Les exigences en matière de résistance, de propriétés antirouille et d’apparence des pièces embouties en tôle automobile diffèrent considérablement selon les positions d’installation :
1. Espace intérieur :Divers supports de montage, bases à clips et couvercles intérieurs. Environnement sec et fermé avec une faible pression de charge.
2. Zone extérieure de la carrosserie :Panneaux de porte, revêtements décoratifs et petites pièces de hotte, exigences strictes en matière de planéité et d'apparence des surfaces.
3. Zone châssis :Supports de suspension, protections de châssis et supports de fixation de batterie. Constamment exposé à la boue, à l'eau et au sable avec des collisions et des abrasions fréquentes.
4. Nouvelle zone de batterie d'énergie :Boîtiers de batterie et estampages de fixation de batterie, légers, isolés et résistants à l'humidité et à la corrosion acide-base requis.
5. Zone environnante du moteur :Déflecteurs thermiques et supports de fixation, fonctionnant dans des environnements huileux et à haute température à long terme.
6. Évacuer la zone environnante :Boucliers thermiques et clips de fixation, résistant à la fois à la corrosion à haute température et à la vapeur d'eau.
7. Zone de décoration intérieure :Bandes de garniture en acier inoxydable et panneaux métalliques, se concentrant uniquement sur l'apparence sans demande de charge lourde.
Traitements de surface adaptés aux pièces embouties en tôle automobile par scénarios d'application
L’environnement de travail détermine directement le traitement de surface approprié pour les pièces embouties en tôle automobile. Les solutions correspondantes sont répertoriées ci-dessous :
1. Sécher les petites pièces intérieures (pas de contact pluie/eau) :Électrogalvanisation plus scellement ou finition à l’oxyde noir, option la plus rentable.
2. Parties extérieures visibles de la carrosserie :Apprêt ED suivi d'une peinture de finition, aspect lisse avec protection antirouille de base.
3. Pièces du châssis exposées à l’eau et aux impacts de pierres :Galvanisation à chaud, placage zinc-nickel ou revêtement en poudre, bonne résistance au brouillard salin et performances anti-rayures.
4. Nouvelles pièces estampillées de batterie d'énergie :Placage zinc-nickel associé au revêtement ED, équilibrant les performances de légèreté, d'antirouille et d'isolation.
5. Pièces environnantes du moteur à haute température :Revêtement en poudre résistant aux hautes températures ou galvanisation spéciale à haute température, les revêtements ne se décolleront pas sous la chaleur.
6. Pièces de protection thermique d'échappement à haute température :Utilisez directement de l'acier inoxydable poli brossé sans revêtement, résistant aux hautes températures et sans rouille.
7. Pièces métalliques décoratives intérieures :Acier inoxydable brossé ou poli miroir sans revêtement pour une texture premium.
Perspectives du marché des pièces embouties en tôle automobile
La demande globale du marché en pièces embouties en tôle automobile reste stable, stimulée par les véhicules à énergies nouvelles aux perspectives de développement prometteuses :
1. Véhicules à carburant traditionnel :Les assemblages de carrosserie, de châssis et d'intérieur reposent tous sur des tôles embouties. Marché existant stable avec des commandes continues de pièces de rechange.
2. Véhicules électriques à nouvelles énergies :La tendance à la légèreté alimente la demande croissante d’emboutis en alliage d’aluminium. Les commandes de batteries et de pièces structurelles de carrosserie continuent d'augmenter, et les emboutissages en acier à haute résistance offrent des marges bénéficiaires plus élevées.
3. Marché d’exportation :Les constructeurs automobiles étrangers et le marché secondaire de l'automobile passent d'importantes commandes d'emboutis de tôle, avec une demande constante en provenance d'Europe, d'Amérique et d'Asie du Sud-Est.
4. Concurrence industrielle :Les tranches ordinaires bas de gamme génèrent de faibles marges bénéficiaires. Les usines qui se concentrent sur l'acier à haute résistance, les alliages d'aluminium et les nouveaux estampages spécifiques à l'énergie bénéficient d'une prime plus élevée.
5. Tendance à long terme :Les constructeurs automobiles continuent de rechercher une conception légère et des normes anticorrosion plus élevées. Les produits emboutis en tôle hautement antirouille, à haute résistance et légers deviendront de plus en plus populaires, et les fabricants dotés d'une technologie de processus mature sont plus compétitifs.
6. Risques industriels :Les fluctuations des prix des matières premières de l’acier et de l’aluminium réduisent les marges bénéficiaires. Il existe une surcapacité parmi les petits ateliers bas de gamme. Seules les entreprises soutenant les constructeurs automobiles et les clients des nouvelles énergies bénéficient d’un développement stable.
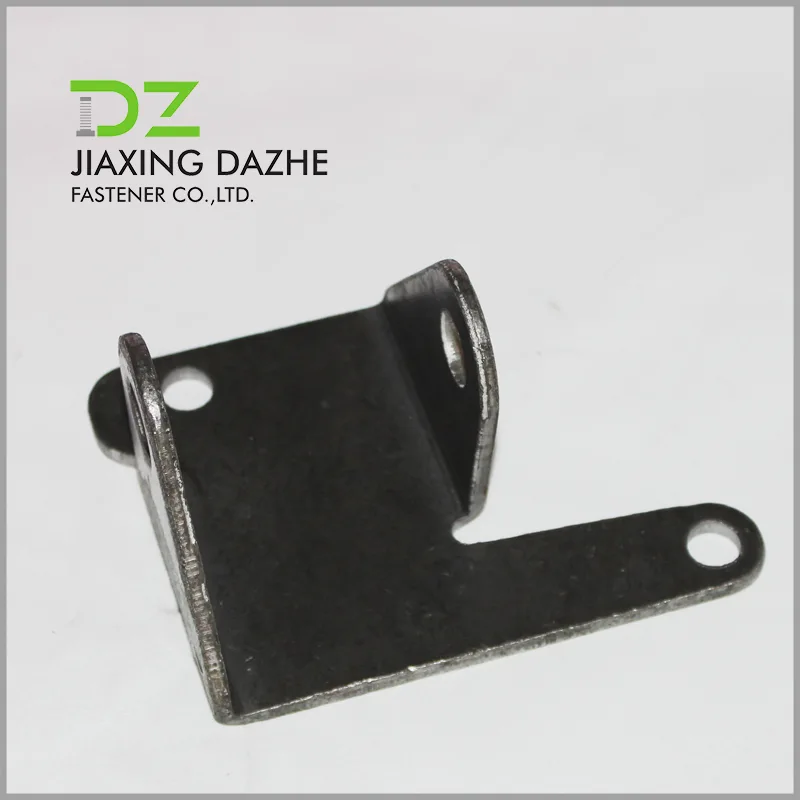
Balises actives: Pièces d'estampage de tôle de pièce de voiture automatique
Catégorie associée
envoyer une demande
N'hésitez pas à faire votre demande dans le formulaire ci-dessous. Nous vous répondrons dans les 24 heures.
Produits connexes
 Pièces d'estampage automobile à quatre trous
 Pièces d'estampage de surface électrophorétique noire
 Composants de châssis Pièces d'estampage automobile
 Pièces d'emboutissage automobile en acier
 Pièces d'estampage automobile en acier inoxydable
 Support métallique de fabrication de pièces automobiles en métal
X
Nous utilisons des cookies pour vous offrir une meilleure expérience de navigation, analyser le trafic du site et personnaliser le contenu. En utilisant ce site, vous acceptez notre utilisation des cookies.
politique de confidentialité